 English

盒子难看!!原因居然是这样的....
发布时间:01-17 作者:小华 来源:深华印材 查看: 次


现在的产品外包装盒制作工艺要求是越来越高,原来单一的压痕成型发展到今天已经具有了多角度、多种类的方法。而在这其中,对于压痕线的要求和产品使用标准也有了非常严格的要求。在啤机装压痕线以及刀片时,如何选择高品质、符合要求规格的压痕线已经成为重中之中了。
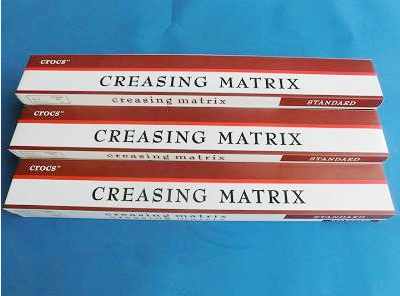
成型暗线爆裂和压痕线偏离是模切中最不应出现也不能出现的情况,试想,当10000张卡纸啤压的时候,啤压到1/3时,压痕线偏离移动或者直接爆裂,那将会造成近6700张卡纸在后续的浪费。即使你啤压完毕,那样的成型也将远远达不到制作的要求。而导致这类情况发生的主要原因有:1、计算铜线垫纸厚度不精准,垫纸使用偏低或过高;2、铜线选择安放的位置不合适;3、啤机压力没及时调整,整个过程中压力过大或过小;4、纸质成分较差,水份过低,干燥易脆,反复韧性差。针对这些,可以采取相对应的解决措施,比如重新计算并调整铜线剪纸厚度;检查铜线选择是否合适;适当调整模切机的压力大小;根据模压纸板状况,调整模切压痕工艺模板等。由于压力、震动等原因的作用,模切过程中垫版纸块容易挪位使局部压痕线变高,从而造成压痕线爆裂。为避免这种情况的出现,垫版纸块必须用胶水粘牢。
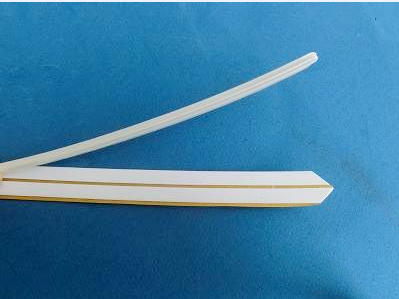
如果是由于钢板下垫纸产生的爆裂,应减薄垫纸。生产中途应经常对产品和啤机全身进行认真的检查和使用,及时地排除压痕线爆裂等故障原因。才能降低残次品的出现,提高有效的成型数量。
特别推荐


 |
||
 |
400-8845-008 | |
| 公司电话:0755-28126049 | ||
| 销售电话:0755-23031003 | ||
| 公司传真:0755-28030037 | ||
| 客服邮箱:sz@shyc123.com | ||
| 地址: | 深圳市龙华新区大浪街道华荣路华荣工业区A栋 | |
  |
||
模切刀 压痕条 刀版弹垫 补底纸 胶条 海绵条 补底纸 压痕模 压痕线
下一篇:补底纸与补底钢带的应用上一篇:直条海绵和波浪海绵的区别?
相关资讯
- 2026精密模切配件,怎么选高稳的改性塑料厂
- 包装刀模设备采购实录,靠谱深圳凸轮分割器
- 金融翻译公司推荐榜单|跨境印刷企业财务翻
- 厂区雷达测速仪:聊聊我们厂区测速设备的真
- 劣质补底纸有多坑?细数模切车间垫纸不当的
- B 端礼品采购复盘:聊聊 AI 蓝牙音箱选型踩
- 参展上海全印展布局华东市场,展会搭建合作
- 怎么选择厂区雷达测速仪厂家?老印刷厂的安
- 耐高温抗撕裂 TPE 材料采购与应用实践——深
- 刀版弹垫 —— 模切工艺里不可忽视的核心辅
- 为什么同款模切刀,有人越切越稳、有人越切
- 半切工艺良品率难提升?刀版弹垫是控制切入
- 高速模切为什么一定要用好弹垫?高速量产下
- 刀版弹垫厚度为什么至关重要?厚度差0.1mm,
- 模切刀频繁磨损、崩口、不耐用?深度解析损
- 刀版弹垫——模切工艺中不可或缺的"幕后功臣
- 圆压圆高速模切弹垫选型与日常维护要点
- 微孔结构决定模切上限:解析刀版弹垫回弹与
- 刀版弹垫的工艺密码——从安装到维护的全生
- 刀版弹垫尺寸精度为什么重要?详解模切精度
- 那些年,深华都参加过那些展会
- 无气味健康不伤手鼠标垫EVA材料 中高档理想
- 刚刚在深圳特区发生了一场地震,你知道吗?
- 怎样使用压痕线反压线?
- 反压线使用说明
- 模切刀具的使用是整个模切过程中至为关键的
- 工艺流程 DIY制作刀版——看图就会做
- 深华印刷获得技术专利多项
- 撕口虚线设计的作用 【模切资讯】
- 安全环保的EVA材料为孩子的成长保驾护航
- 2026精密模切配件,怎么选高稳的改性塑料厂
- 包装刀模设备采购实录,靠谱深圳凸轮分割器
- 金融翻译公司推荐榜单|跨境印刷企业财务翻
- 厂区雷达测速仪:聊聊我们厂区测速设备的真
- 劣质补底纸有多坑?细数模切车间垫纸不当的
- B 端礼品采购复盘:聊聊 AI 蓝牙音箱选型踩
- 参展上海全印展布局华东市场,展会搭建合作
- 怎么选择厂区雷达测速仪厂家?老印刷厂的安
- 耐高温抗撕裂 TPE 材料采购与应用实践——深
- 刀版弹垫 —— 模切工艺里不可忽视的核心辅
您的浏览历史

